KI-generiert

Fräswerkzeuge · A-/C-Serie · NINE9

Power Mill

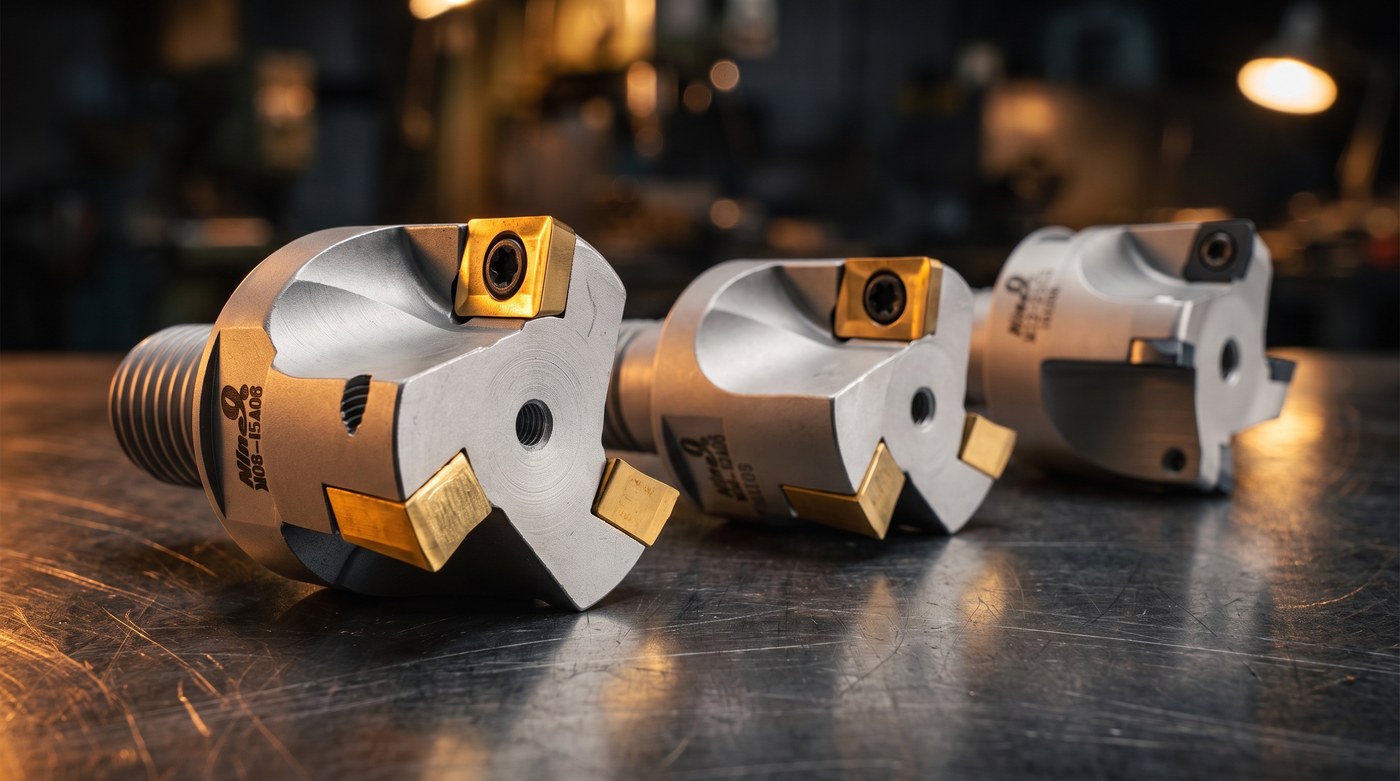
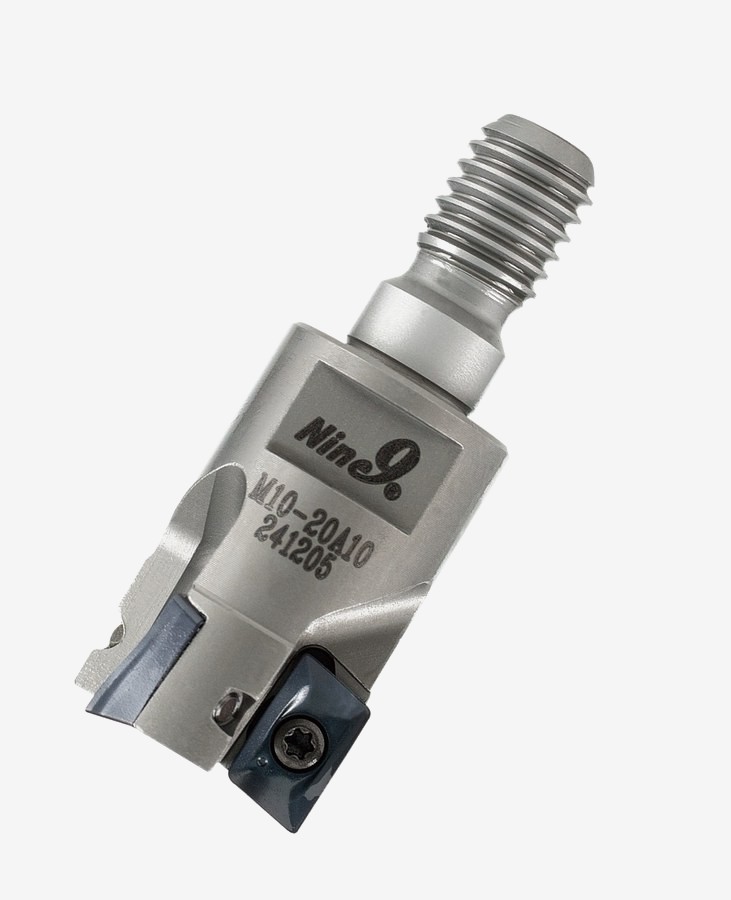
Modulares Wendeplatten-Frässystem: A-Serie Schulterfräser (Ø10 bis Ø25 mm, ERGO-Ausführung bis Ø32 mm) und C-Serie Torusfräser (Ø10 bis Ø26 mm) für 3D-Flächen und Eckenschlichten. Direktimport proZerspanung.

Produktlinie · NINE9

Zwei Serien, ein Wendeplattenkonzept

Power Mill ist das Wendeplatten-Frässystem von NINE9: statt Vollhartmetall wird eine austauschbare Wendeschneidplatte in den Halter eingesetzt. Verschleiß bedeutet Plattenwechsel, nicht Werkzeugentsorgung.

A-Serie (Schulterfräser, 90°): Hochpositive Plattengeometrie mit spiralförmiger Schneidkante für exakte 90°-Schultern. Zwei Plattengrößen decken Ø10 bis Ø25 mm ab, in der ERGO-Ausführung über ER11-/ER16-/ER20-Halter bis Ø32 mm.

C-Serie (Torusfräser): Patentierter Doppel-Freiwinkel (7° direkt an der Schneidkante, 15° dahinter) für höhere Vorschübe bei höherer Verschleißfestigkeit. Für Vorschlichten von 3D-Flächen und Eckenschlichten im Formenbau, Ø10 bis Ø26 mm.

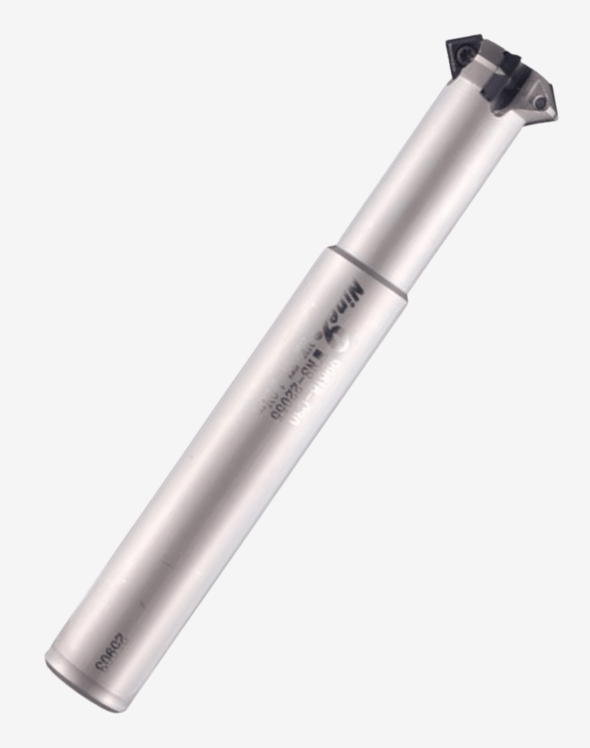
Drei Ausführungen: Schraubkopf und Zylinderschaft gibt es für beide Serien, das ERGO-Wechselsystem (Halter, Ergo-Mutter, Ergo-Stift gemeinsam mit den anderen ERGO-Werkzeugen) ausschließlich für die A-Serie.

Technische Vorteile

Warum NINE9 Power Mill?

Ein Wendeplattenkonzept, spürbar weniger Ausbrüche: planbare Standzeiten im Schulterfräsen.

Weniger Ausbrüche, bessere Oberfläche

Im Herstellervergleich (Ø10 mm, Werkstoff S50C) zeigt der Ergo Power Fräser bei einem Werkzeugverschleiß von VB 0,04 mm keine Ausbrüche und eine gute Oberflächenqualität. Ein vergleichbarer Wendeplatten-Fräser zeigt beim selben Verschleiß bereits teilweise Ausbrüche und rund 50 % raue Oberfläche, ein Hartmetall-Schaftfräser bei VB 0,20 mm beträchtliche Ausbrüche und rund 80 % raue Oberfläche.

Plattenwechsel statt Werkzeugtausch

Ist eine Schneide verschlissen, wird nur die Wendeplatte gewechselt: der Halter bleibt im Einsatz. Das reduziert Werkzeugkosten und Rüstzeiten gegenüber Vollhartmetall-Fräsern spürbar.

Schneller Wechsel dank ERGO-System

Power Mill teilt sich Halter, Ergo-Mutter und Ergo-Stift mit den anderen ERGO-Werkzeugen (Anbohren, Gravieren, Entgraten, Fasen, Zentrierbohren): drei feste Werkzeuglängengruppen, kein Zurücksetzen der Werkzeuglänge beim Wechsel innerhalb derselben Gruppe.

Produktsortiment

A-Serie und C-Serie

Zwei Wendeplatten-Konzepte für unterschiedliche Bearbeitungsaufgaben, je in mehreren Ausführungen erhältlich.

90° Schultern

A-Serie

Hochpositive Plattengeometrie mit spiralförmiger Schneidkante, erzeugt exakte 90°-Schultern. Für Schulter- und Planfräsen an Fräs- und Bearbeitungszentren.

  • Bearbeitung: Schulterfräsen, Planfräsen
  • Durchmesserbereich: Ø10 bis Ø25 mm (ERGO-Ausführung bis Ø32 mm)
  • Plattengrößen: 06 (A9MT0602/A9GT0602) und 10 (A9MT1035/A9GT1035)
  • Ausführungen: Schraubkopf, Zylinderschaft, ERGO
A-Serie anfragen
3D-Flächen

C-Serie

Torusfräser mit patentiertem Doppel-Freiwinkel (7° an der Schneidkante, 15° dahinter) für höhere Vorschübe bei höherer Verschleißfestigkeit. Für Vorschlichten von 3D-Flächen und Eckenschlichten im Formenbau.

  • Bearbeitung: 3D-Vorschlichten, Eckenschlichten, Formenbau
  • Durchmesserbereich: Ø10 bis Ø26 mm
  • Plattengrößen: C9MT0401 und C9MT05T1, Re 0,5 / 1,0 mm
  • Ausführungen: Schraubkopf, Zylinderschaft
C-Serie anfragen

Innerhalb der ERGO-Ausführung (A-Serie)

H-Typ und U-Typ

Die ERGO-Ausführung der A-Serie (Ø10 bis Ø32 mm über ER11-/ER16-/ER20-Halter) gibt es in zwei Plattengeometrien.

Hohe Vorschübe

H-Typ

Wendeplatte mit hohem positivem Spanwinkel für hohe Vorschübe im Schulter- und Planfräsen. Die Standardausführung für Serienfertigung an Fräs- und Bearbeitungszentren.

  • Bearbeitung: Schulterfräsen, Planfräsen
  • Spanwinkel: hoch positiv, für hohe Vorschübe
  • Wendeplatte: A9GT0602 H, Re 0,1 / 0,2 / 0,5 mm
  • Qualität: NC2033 (TiAlN) oder NC9031 (TiN)
H-Typ anfragen
Langer Schaft

U-Typ

Vollständig geschliffene Wendeplatte: reduziert den Schneidwiderstand während des Fräsens. Die beste Wahl für Fräser mit langem Schaft und bei erhöhter Durchbiegungsgefahr.

  • Bearbeitung: Schulterfräsen, Planfräsen
  • Ausführung: vollständig geschliffen, reduzierter Schneidwiderstand
  • Wendeplatte: A9GT0602 U, Re 0,1 / 0,2 / 0,5 mm
  • Qualität: NC2032 (TiAlN)
U-Typ anfragen
Baugröße (ØD) Zähnezahl Plattengröße Ausführung / Artikel-Präfix
Ø10 bis Ø13 mm 2 06 Schraubkopf (00-99805-M..A06), Zylinderschaft (00-99802-BC..A06)
Ø14 bis Ø17 mm 2 bis 3 06 Schraubkopf (00-99805-M..A06), Zylinderschaft (00-99802-BC..A06)
Ø16 bis Ø20 mm 2 bis 3 10 Schraubkopf/Zylinderschaft (00-99802-M..A10)
Ø25 mm 3 10 Schraubkopf (00-99805-M12-25A10), Zylinderschaft (00-99802-M12-25A10-3T)

A-Serie, Baugrößen aus Schraubkopf- und Zylinderschaft-Ausführung. Die ERGO-Ausführung deckt denselben Plattenbereich zusätzlich in den festen ER11-/ER16-/ER20-Baugrößen bis Ø32 mm ab.

Baugröße (ØD) Zähnezahl Plattengröße Ausführung / Artikel-Präfix
Ø10 bis Ø13 mm 2 C9MT0401 Schraubkopf (00-99802-M..C4 / 00-99805-M..C5)
Ø16 bis Ø21 mm 3 C9MT05T1 Schraubkopf (00-99802-M..C5 / 00-99805-M..C5), Zylinderschaft (00-99802-BC..C5)
Ø25 bis Ø26 mm 4 C9MT05T1 Schraubkopf (00-99802-M..C5 / 00-99805-M..C5)

C-Serie, Baugrößen aus Schraubkopf- und Zylinderschaft-Ausführung. Quelle für beide Tabellen: Power-Mill-Einzelkatalog von Nine9, S. 3 bis 8.

Richtwerte aus dem NINE9-Katalog

Schnittdaten

Richtwerte für Power Mill nach Werkstoffgruppe. Ap-Werte gelten für Ap max. bzw. Ap min. (Schnitttiefe), Ae für die Radialzustellung. Werte können bei optimalen Bedingungen um ±25 % variieren.

Werkstoff Vc (m/min) fz (mm/Zahn) Ap (mm) Ae (mm) Sorte
Unlegierter / Niedriglegierter Stahl C<0,3 % 80 bis 150 0,03 bis 0,07 1,5 bis 3,0 1,0 NC2033 / NC2032
Hochlegierter Stahl 60 bis 120 0,02 bis 0,06 1,0 bis 2,5 1,0 NC2033 / NC2032
Nichtrostender Stahl 60 bis 120 0,01 bis 0,05 0,5 bis 2,0 1,0 NC2033 / NC9031
Nicht-Eisen-Metalle 200 bis 500 0,02 bis 0,07 2,0 bis 4,0 2,0 NC9031 / NC2032

Quelle: NINE9-Katalog 2025, Seite 111.

Werkstoff Vc (m/min) fz (mm/Zahn) Ap (mm) Ae (mm) Sorte
Kohlenstoffstahl 80 bis 150 0,03 bis 0,07 1,5 bis 4,0 1,5 NC5072 / NC2033
Niedriglegierter Stahl C≤0,3 % 80 bis 150 0,03 bis 0,07 1,5 bis 4,0 1,0 NC5072 / NC2033
Hochlegierter Stahl C>0,3 % 60 bis 120 0,03 bis 0,07 1,0 bis 2,5 1,0 NC5072 / NC2033
Nichtrostender Stahl 60 bis 120 0,01 bis 0,05 0,5 bis 2,0 1,0 NC5072 / NC2033
Gusseisen 60 bis 120 0,03 bis 0,07 1,0 bis 2,5 1,0 NC5072 / NC2033
Temperguss / Grauguss 100 bis 150 0,03 bis 0,07 1,5 bis 4,0 1,5 NC5072 / NC2033
Aluminium / NE-Metalle 200 bis 500 0,03 bis 0,07 2,0 bis 4,0 2,0 NC9031

Ramping-Winkel höchstens laut Maßtabelle, beim Nutfräsen den Vorschub um 30 % reduzieren. Quelle: Power-Mill-Einzelkatalog von Nine9, S. 5.

Werkstoff Vc (m/min) fz (mm/Zahn) Ap (mm) Ae (mm) Sorte
Kohlenstoffstahl 150 bis 250 0,08 bis 0,15 3,0 bis 8,0 3,0 NC2032
Niedriglegierter Stahl C≤0,3 % 150 bis 250 0,08 bis 0,15 3,0 bis 8,0 2,0 NC2032
Hochlegierter Stahl C>0,3 % 120 bis 200 0,08 bis 0,15 2,0 bis 4,0 2,0 NC2032
Nichtrostender Stahl 80 bis 120 0,04 bis 0,08 1,0 bis 4,0 2,0 NC2032
Gusseisen 120 bis 200 0,08 bis 0,12 2,0 bis 5,0 2,0 NC2032
Temperguss / Grauguss 100 bis 150 0,06 bis 0,10 3,0 bis 8,0 3,0 NC2032
Aluminium / NE-Metalle 200 bis 500 0,03 bis 0,07 5,0 bis 8,0 3,0 NC9031

Ramping-Winkel höchstens laut Maßtabelle, beim Nutfräsen den Vorschub um 30 % reduzieren. Quelle: Power-Mill-Einzelkatalog von Nine9, S. 6.

Werkstoff Vc (m/min) fz (mm/Zahn) Ap (mm) Sorte
Kohlenstoffstahl 150 bis 300 0,2 bis 0,5 0,2 bis 0,5 NC30 / NC2032
Legierter Stahl 120 bis 250 0,2 bis 0,5 0,2 bis 0,5 NC30 / NC2032
Nichtrostender Stahl 120 bis 200 0,2 bis 0,4 0,2 bis 0,4 NC30 / NC2032
Gehärteter Stahl <HRC 52 100 bis 150 0,1 bis 0,3 0,1 bis 0,3 NC2032

Ae unter 2,5 mm empfohlen. Quelle: Power-Mill-Einzelkatalog von Nine9, S. 8.

Interaktiver Rechner

Drehzahl & Vorschub berechnen

Durchmesser und Werkstoff wählen: Drehzahl und Vorschub werden direkt berechnet, inklusive der zum Durchmesser passenden Zähnezahl.

Durchmesser und Werkstoff wählen für die Richtwerte.

Richtwerte nach NINE9-Katalog 2025, S. 110/111. Werte können bei optimalen Bedingungen um ±25 % variieren. Gilt für die ERGO-Ausführung der A-Serie (ER11/ER16/ER20-Halter); Schnittdaten für die Schraubkopf-/Zylinderschaft-Ausführung der A-Serie und für die C-Serie siehe Schnittdaten-Tabellen oben.

Passende Produkte

NINE9 Faswerkzeuge: Chamfer Mill und Corner Rounding, ergänzend zum Power Mill

Fasen · Radienfräsen

Faswerkzeuge

Nach dem Schulterfräsen mit Power Mill folgt häufig das Anfasen oder Radienfräsen der Kanten: der NINE9 Faswerkzeuge-Bereich deckt beides ab.

Zur Kategorie
NINE9 MCC Mill: kleinster Wendeplatten-Schaftfräser

Schaftfräser · Entgraten

MCC Mill

Für kleinere Durchmesser, Entgraten und Gewindefräsen ergänzt der MCC Mill das Power-Mill-Programm nach unten.

Zur Kategorie
SLOKY Extended Torque Adapter: für Power-Mill-Klemmschrauben

SLOKY · Drehmoment-Adapter

Extended Torque Adapter

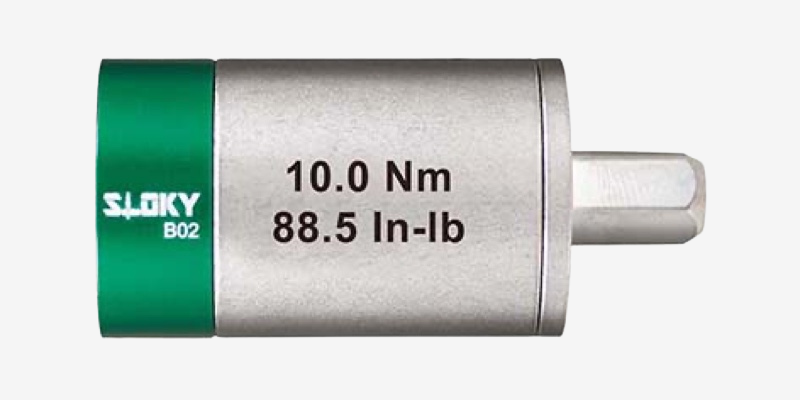
Größere Power-Mill-Halter nutzen größere Klemmschrauben: der SLOKY Extended Torque Adapter (6,0 bis 18,0 Nm) verhindert Über- und Unterdrehmoment beim Plattenwechsel.

Zur Produktseite

NINE9 Power Mill · Direktimport

Anfrage in zwei Minuten.
Antwort am gleichen Tag.

Teilen Sie uns Bearbeitungsaufgabe, Durchmesser und Werkstoff mit: wir antworten mit Serienempfehlung, Verfügbarkeit und Preis.